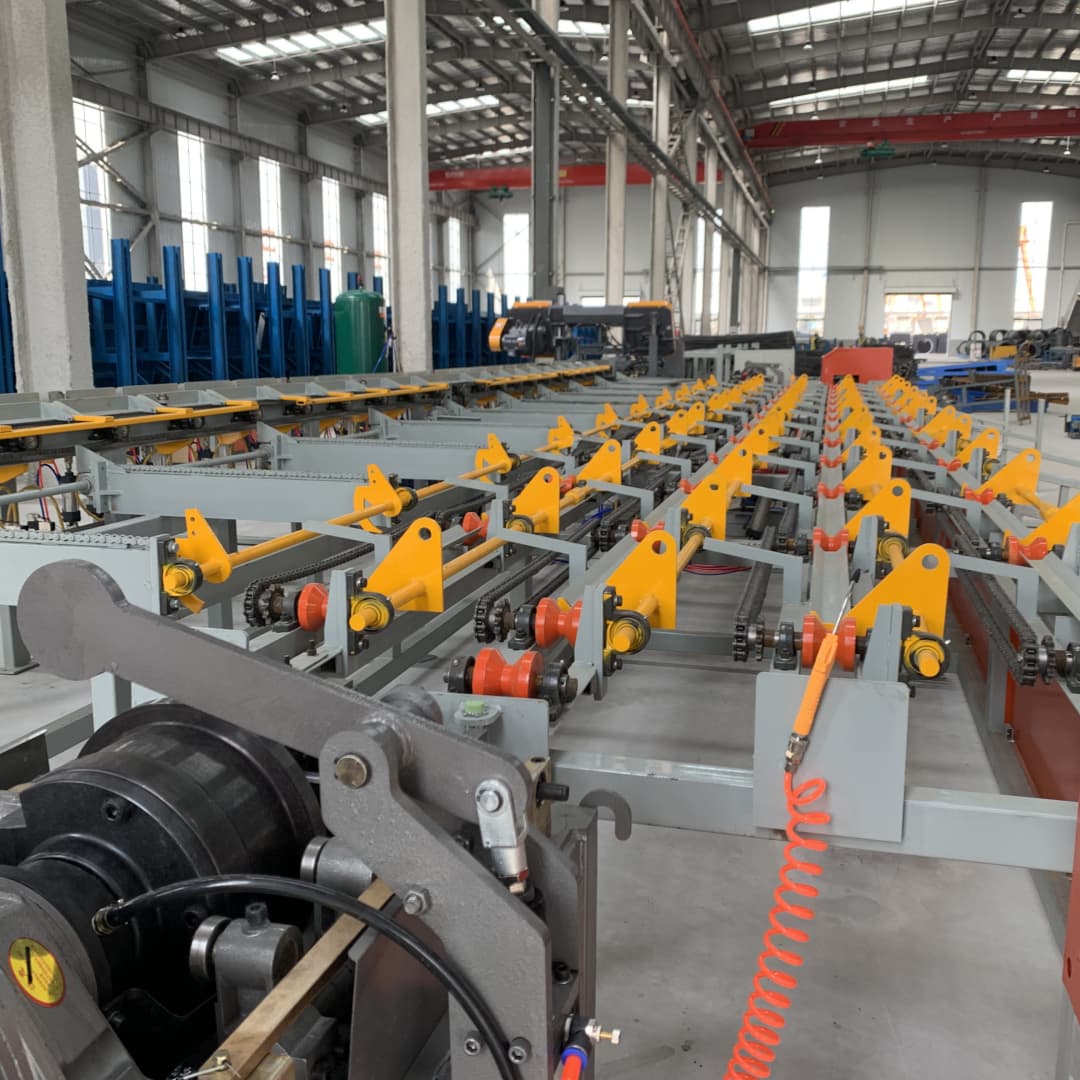
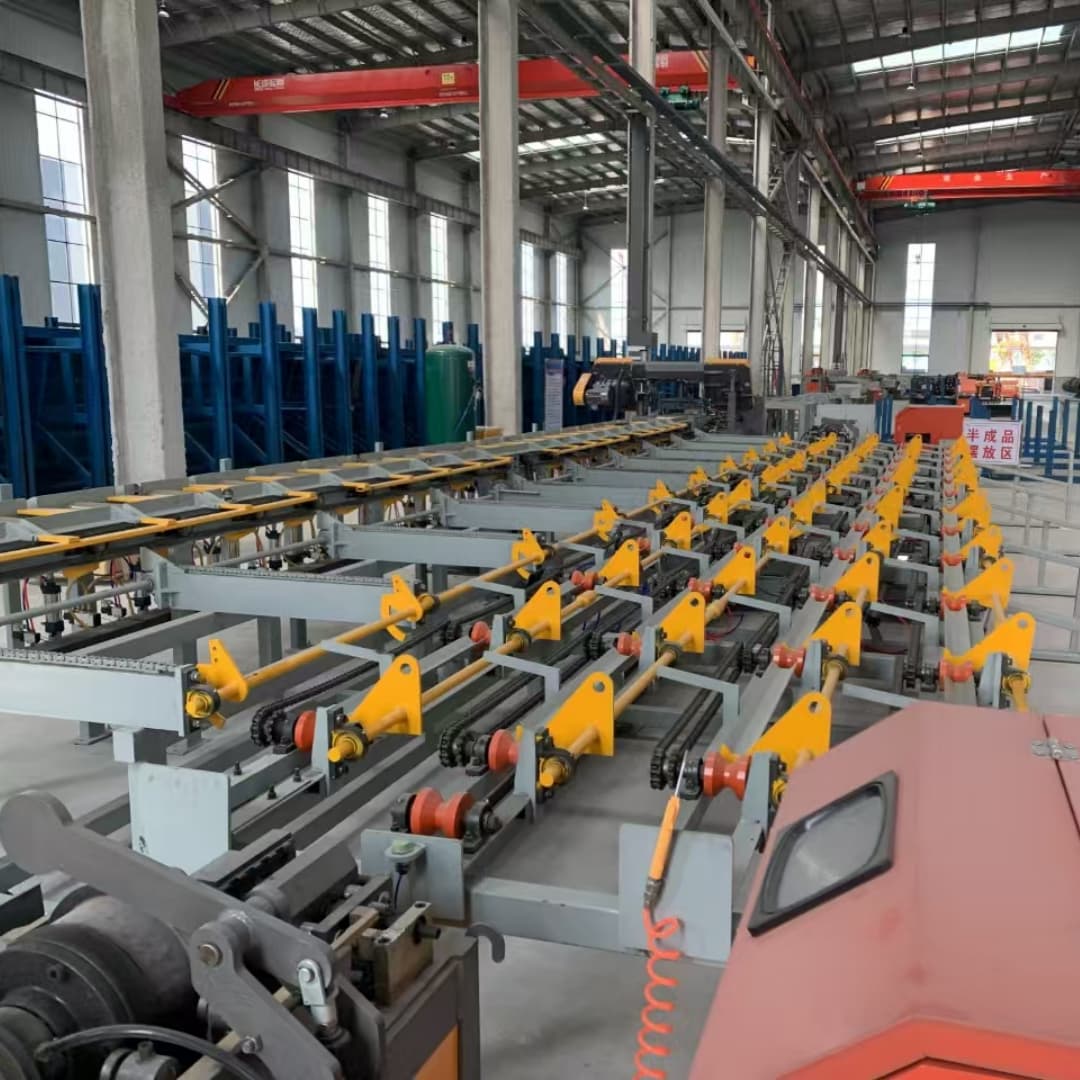
Çelik çubuk işleme otomasyonu için çekirdek ekipman olarak, çelik çubuk kesme, dişleme ve taşlama üretim hattının bakımı ve bakımı, mekanik yapı, elektrik sistemleri ve hidrolik/pnömatik bileşenler dahil olmak üzere birçok yönü ele almalıdır. Bu, işleme doğruluğunu (iplikleme hassasiyeti ve testere dikeyliği gibi) ve sürekli üretimi sağlar. Aşağıda ayrıntılı bir bakım planı:
Alt bileşen bakımı için anahtar noktalar
Testere Bıçağı: Dişler arasında çelik kalıntıları temizleyin ve yontma veya çatlakları kontrol edin. Aşınma üçte birini aşarsa, bıçağı hemen değiştirin.(Not: farklı çelik çubuklara farklı malzemeler uygundur. Örneğin, yüksek hızlı çelik bıçaklar HRB400E için uygundur, Tungsten karbür bıçakları yüksek mukavemetli çubuklar için daha iyidir.)
Testere platformu: Demir dosyalarını çıkarın, konumlandırma bölmesinde gevşekliği kontrol edin ve testere uzunluğu hatasının ± 1 mm'ye eşit veya eşit olduğundan emin olun.
Haftalık Bakım
Gevşekliği (salınmaya neden olmak) veya aşırı sıkıntıyı (kırılmaya neden olmak) önlemek için bıçak gerginliğini (tipik olarak 25-30 MPa) ayarlayın.
Sıkışmadan pürüzsüz kaldırma sağlamak için testere besleme silindirini inceleyin. Yağ sızıntısı tespit edilirse contaları değiştirin.
İş parçacığı mekanizması - iş parçacığı kalitesini sağlamak
İplik: Boşluğun içindeki demir dosyaları temizlemek için özel bir fırça kullanın. Bir serbest bırakma aracısı (örn. Grafit tozu) uygulayın ve bozulmamış iplik profillerini kontrol edin. Soyulmuş veya kırık iplikler görünürse hemen değiştirin.(Rotasyon için aynı modelin 2-3 yedek setini saklayın.)
Kılavuz Kol: Doğru çelik çubuk beslemesini sağlamak ve diyagonal iplik hatlarından kaçınmak için iç duvarı temizleyin.
Öğütme mekanizması - uç yüz düzlüğünü sağlamak
Taşlama tekerleği: Yapışmış tozu temizleyin ve eşit olmayan aşınma için kontrol edin. Gerekirse tekerlek açısını ayarlayın. Radyal patlama 0,5 mm'den az veya daha az olmalıdır.
Toz Çıkarma Boru Hattı: Performansı ve ömrü etkileyebilecek toz oluşumunu önlemek için pürüzsüz hava akışını sağlayın.
Haftalık Bakım
Taşlama motoru yatak sıcaklığını kontrol edin (çalışma sırasında 70 dereceyi geçmemelidir). Anormal sesleri dinleyin ve gerekirse gres uygulayın.
Konveyör silindir yüksekliğini, çelik çubuk ekseni, ekipman merkez hattı ile hizalanacak şekilde ayarlayın (1 mm'ye eşit veya eşit sapma).
Bölgenin tekrar konumlandırma doğruluğunu (± 0.5 mm'ye eşit veya eşit) ve kontrol sistemi parametreleri yoluyla doğru sapmaları doğrulayın.
Hidrolik sistem
Tank ortamındaki yağ seviyesini göstergedeki üçte ikisinde kontrol edin. Normal yağ sıcaklığı 30-55 derecedir. Makineyi durdurun ve sıcaklık 60 dereceyi aşıyorsa soğutma sistemini kontrol edin.
Yağ filtresi elemanını her 500 saatte bir değiştirin ve hidrolik yağı yıllık olarak değiştirin (önerilen viskozite: 32# veya 46# aşamalı anti-yağ). Doldurmadan önce tankı temizleyin.
Pnömatik sistem
Günlük çalışmadan önce gaz deposundan kondens tahliye edin.
Aylık: Yağ suyu ayırıcıdaki filtre elemanını değiştirin.
Elektrik sistemi
Haftalık: Regülatör vanasının basıncını kontrol edin (genellikle 0.6-0.8 MPa).
Elektrik dolabını açın, basınçlı hava ile tozu üfleyin ve kontaktörleri/röleleri oksidasyon açısından inceleyin. Gerekirse ince zımpara kağıdı ile hafifçe kum.
Servo motorunu kontrol edin ve tahrik modülü sıcaklıklarını (60 dereceye eşit veya daha az) kontrol edin, kablo bağlantılarının güvenli olduğundan emin olun ve topraklama direncinin 4Ω'dan daha az veya eşit olduğunu onaylayın.
Yapısal Taşıma (altı ayda bir)
Titreşimden kaynaklanmayı önlemek için belirtilen tork (örn., M12 Cıvatalar: 35-40 N · m) kullanarak ekipman çerçevesi ve kılavuz raylarını inceleyin ve sıkın.
Kılavuz ray yağlamasını inceleyin. Pas bulunursa, ince bir yağ taşı ile cilalayın ve pürüzsüz kaydırıcı hareketini sağlamak için özel kılavuz ray yağı uygulayın.
Özel çalışma koşullarında bakım
Yüksek yük işlemleri(Örneğin, günlük çıkış 50 tondan daha büyük veya eşit):
Testere bıçaklarının ve ipliklerin yedek döngülerini kısaltın, normal aralığın% 70'ine ölür. Anahtar parçaların günlük yağlanmasını artırın.
Uzun vadeli kesinti süresi(15 günden büyük veya eşit):
Pas inhibitörü ile testere bıçaklarını ve iplik kalıplarını kuru bir yerde çıkarın ve saklayın. Konveyör ve kılavuz rayları nem geçirmez film ile. Ana gücün bağlantısını kesin ve bir "kapatma bakımı" işareti ekleyin.
Bakım Kayıtları ve Standartları
KurmakEkipman Bakım Günlüğüİzlenebilirlik için bakım tarihlerini, prosedürleri, değiştirilen parça modellerini ve operatör adlarını izlemek için.
GeliştirmekHata Yanıt Prosedürü:
Örneğin, testere bıçağı sıkışırsa, hemen acil durağına basın. Çelik çubuk deformasyonu veya bıçak hasarını kontrol edin. Yalnızca sorunu çözdükten sonra yeniden başlatın.Bir sistem sıfırlamasını zorlamayın.
Yukarıdaki hedeflenen bakım uygulamalarını uygulayarak, ekipman arıza oranları ayda% 1'e eşit veya eşit olarak düşürülebilir. Çekirdek bileşenlerin servis ömrü uzatılabilir (örneğin, bıçak 5.000 kesimden daha büyük veya eşittir; iplik, 8.000 kullanımdan daha büyük veya eşit) ve üretim hattının kararlı uzun vadeli çalışmasını sağlar.